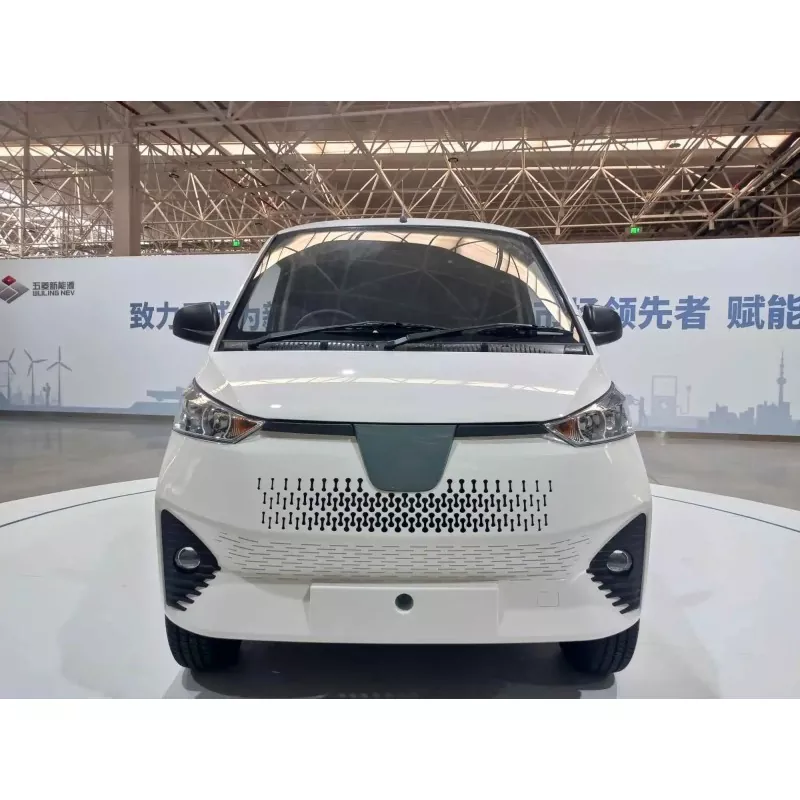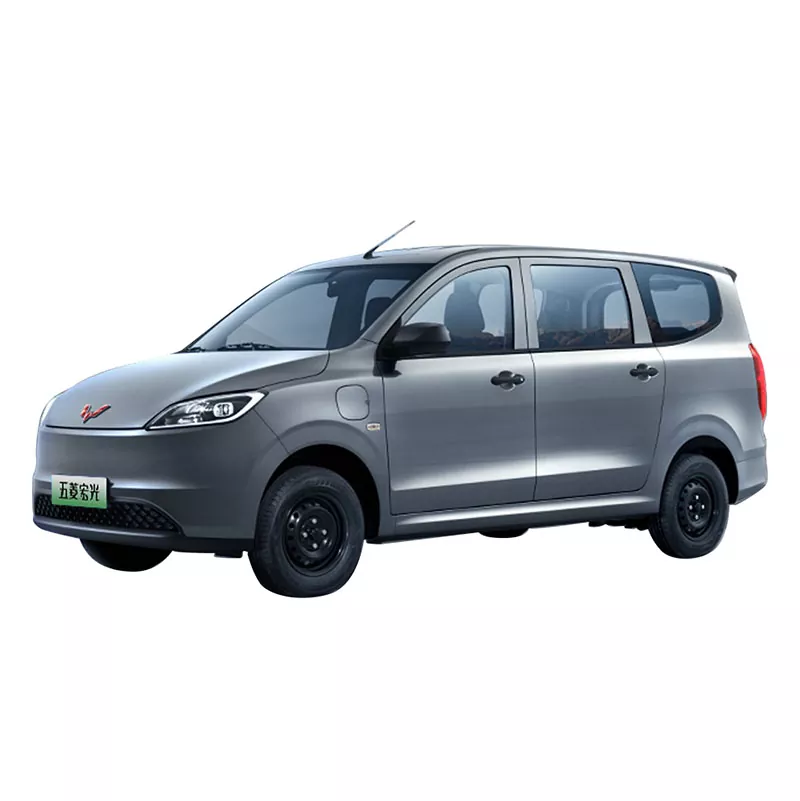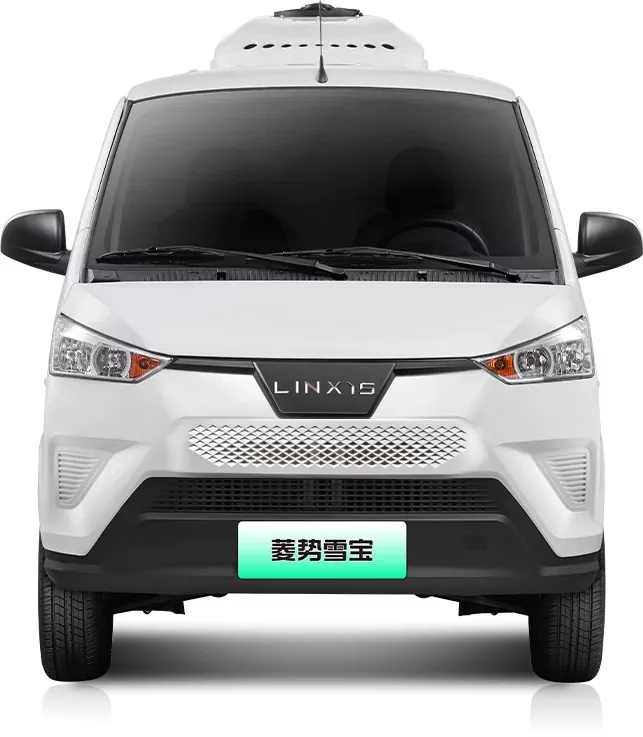
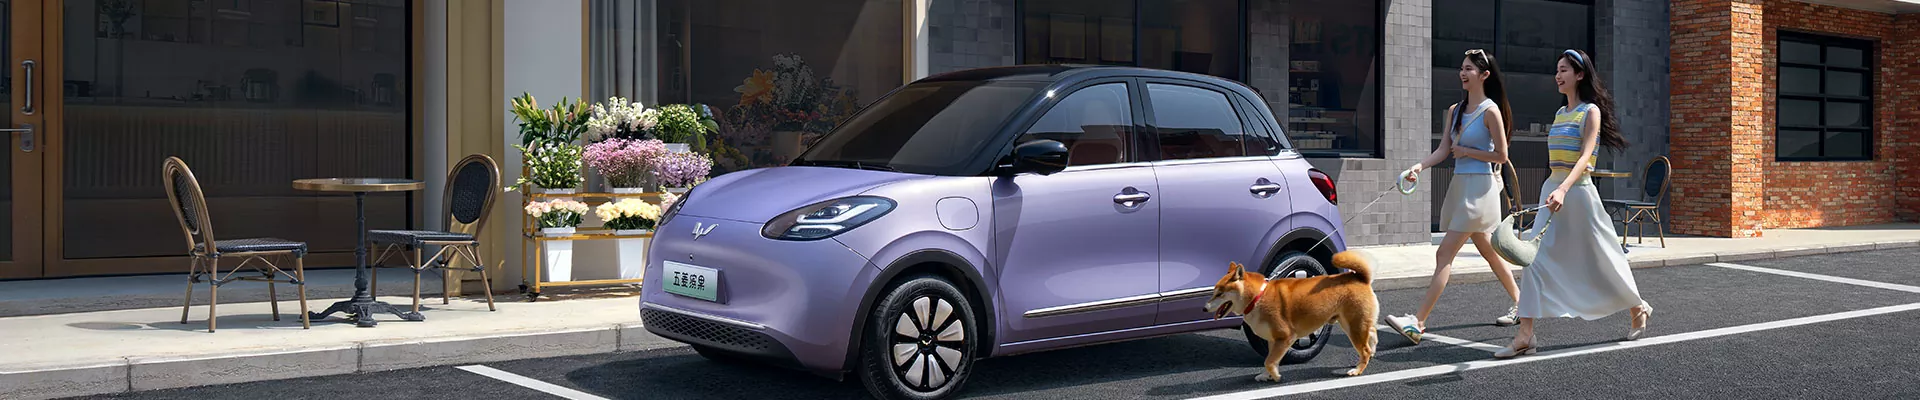
サプライチェーン全体にわたる共同の取り組みは、ベンチマーク車の革新的な開発に貢献しています。
金型開発:キーノードを正確にベンチマークします
スタンピングワークショップのシニアマネージャーGuo Weixiaが率いる専用のチームは、地元のチョンギン型のサプライヤ向けの「技術評価 +ノード管理」のデュアルトラックメカニズムを実装しました。チームは、3つの重要な指標に焦点を当てました。
まず、過去3年間の同様のプロジェクトのサプライヤーの時間通りの配送率(92%に達します)。
第二に、主要なプロセスのCNCレベル(5軸機械加工機器は85%を占めています)。
第三に、金型試験のファーストパス合格率(目標≥95%)。 CF510Vのユニークな4ドア、2リッドの複雑な湾曲構造に対処するために、革新的な「オンサイトワークショップ +クラウドコラボレーション」モデルが実装されました。スタンピングプロセスエンジニアは週に3日オンサイトであり、リアルタイムのデータ共有プラットフォームを介して同期されたパラメーター調整を実行し、従来の方法と比較して15日間開発サイクルを短縮しました。
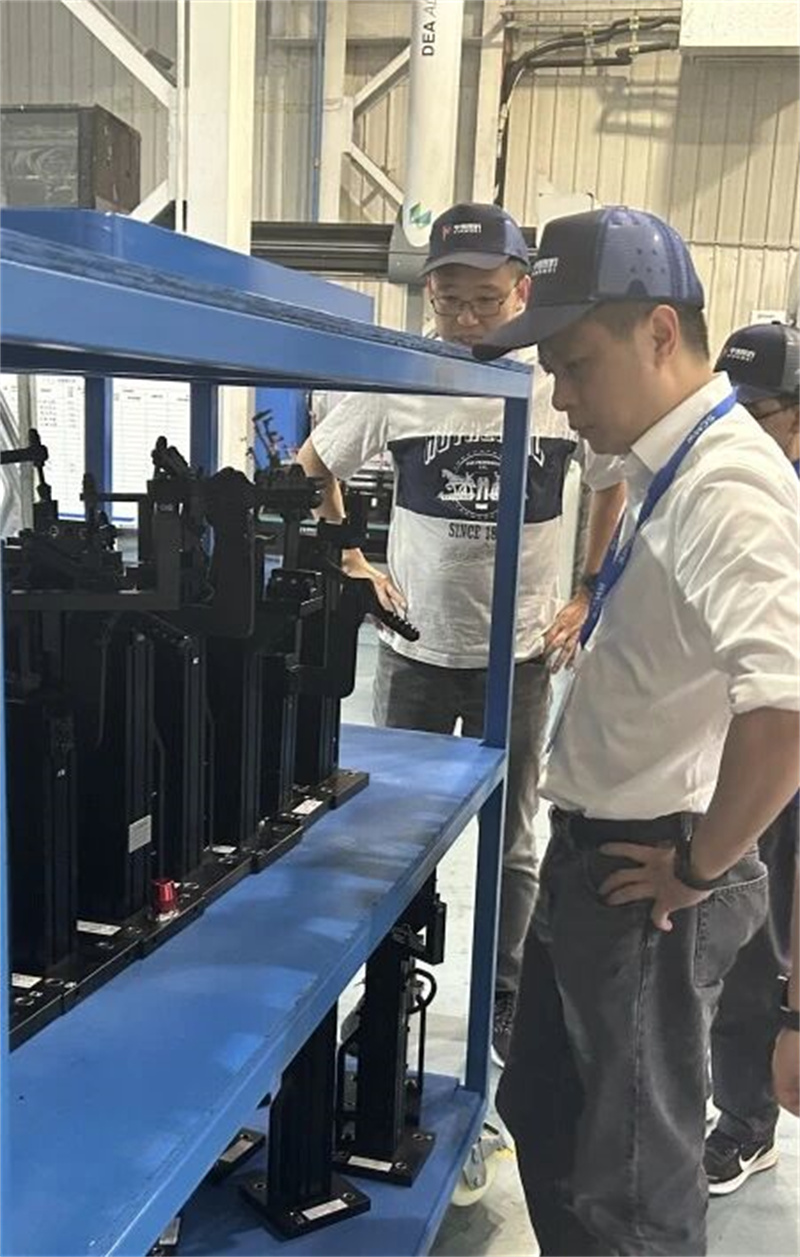
塗装技術:ポジショニングの精度の課題を解決します
CF510Vプロジェクトの着実な進捗を確保するために、プロジェクトデザインサプライヤーチームは、ペイントショップへの現場訪問を実施しました。訪問は、機器の寸法測定と位置決めの精度に焦点を合わせました。コーティングプロジェクトチームとサプライヤーチームは、密接かつ効率的に協力して協力しました。
・両当事者は、主要な機器の寸法を正確に測定し、プロセス全体でデータの正確性を厳密に制御して、すべてのデータセットが正確で信頼できることを確認しました。
・ポジショニングプロセスの重要な問題について詳細な議論が行われ、実際のオンサイト条件とプロジェクトの技術要件に基づいて、最適なソリューションが共同で検討されました。
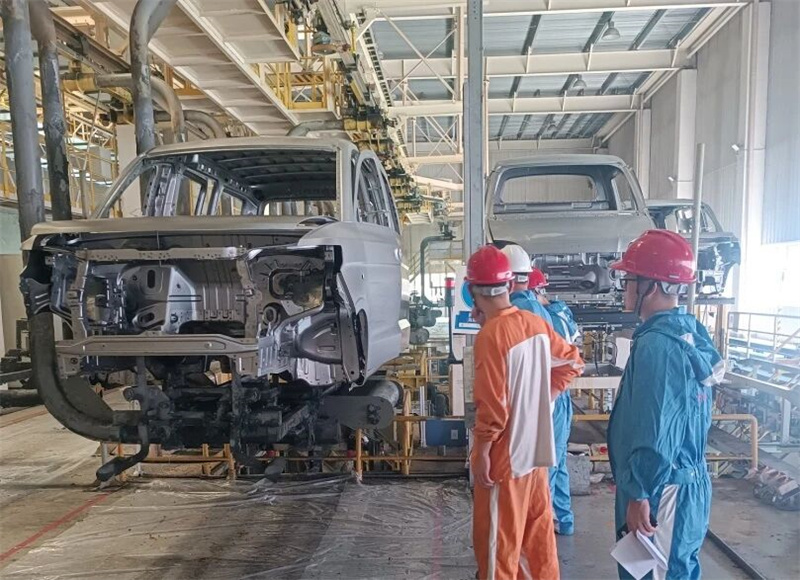
最終的なアセンブリの最適化:経験をコスト削減と効率の改善に変える
104の歴史的な経験に基づいて、最終的なアセンブリワークショップは「問題のブレークポイントプロセス適応」マトリックスを確立し、3つのボトルネックに対処することに焦点を当てています。
まず、デジタルモデルのレビューを通じて、35のアセンブリ干渉点が事前に特定されました。
第二に、34のボルトとナットの仕様が標準化され、統合されたため、推定年間コスト削減は230,000元になりました。
第三に、既存のプロジェクトモデルと新しいプロジェクトモデルのプロセス比較に基づいて、プロセスの追加リストと削除リストと全体的な労働時間の違いが特定され、プロセスに対する9つの主要な構造調整が行われました。さらに、事前に調整されたプロセスに対応する材料アドレスの変更が特定され、サイトレイアウトに基づいて37種類の大きな材料の新しい並べ替え要件が特定されました。困難なオンサイトの組み立ての問題に対処するために、ワークショップはソリューションを提案し、TDCおよびAレベルの会議とのコラボレーションを通じて、最適なアプローチを確定し、効率的で安全な新しいエネルギー製造プロセス能力を構築しました。
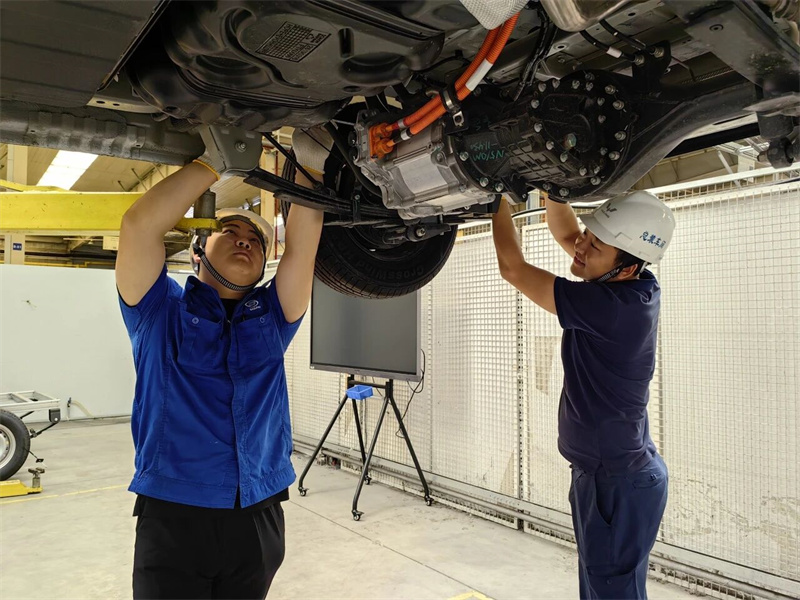
品質保証:階層化された制御により、配信が保証されます
製造品質エリアは、3レベルの「赤、黄、緑」の早期警告システムを実装しました。技術専門家のZhang Lanは、チームを率いて、47のコアサプライヤーの詳細な診断を実施しました。赤いアラートを備えた7つのサプライヤーの場合、「1つの要因、1ポリック」アプローチが実装されました。たとえば、構造部品サプライヤーは、高速カメラスタンピング監視システムを実装することにより、サンプルパーツの亀裂欠陥率を12%から3%に減らしました。リモートサプライヤーの場合、「クラウドベースの品質回廊」が確立され、主要なパラメーターのトレンドチャートを毎日更新しました。現在、OTS1フェーズの時間的なサンプル送達率は96%に達し、以前の同様のプロジェクトで11パーセントポイント改善されています。
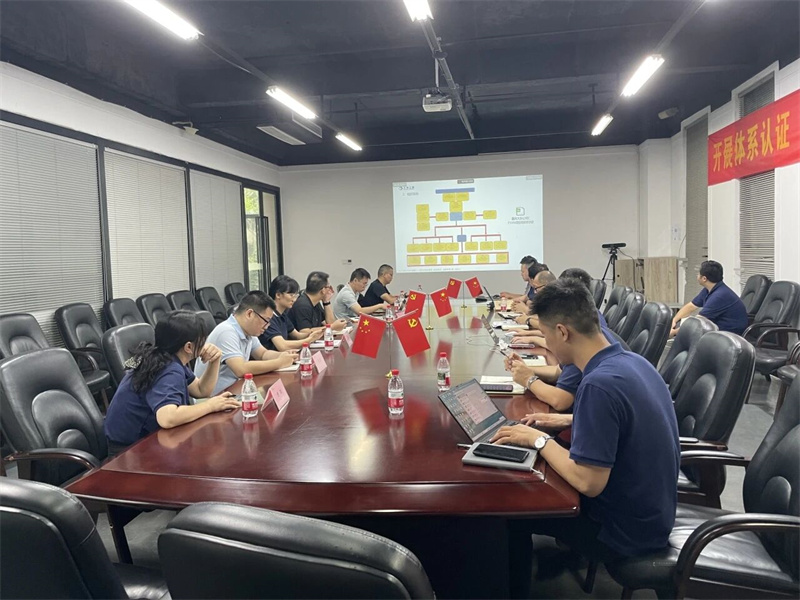
バッテリーの準備:クロスベースの共同トレーニング
SACバッテリー生産ラインの今後の到着を見越して、パワートレインワークショップは「5次元エンパワーメント」トレーニングプログラムを実装し、BU開発(8時間)、プロセスシミュレーション(12時間)、機器操作認証(56時間)、品質検査(24時間)、生産スケジュール(16時間)など、さまざまなエリアでバッチで専門的なトレーニングを提供しました。同時に、フロアのダストプルーフ評価をISO 8にアップグレードし、インテリジェントマテリアルラックポジショニングシステムのインストールなど、12の工場改修が実装されました。これにより、機器が9月に到着してから72時間以内に配置および設置されるようになりました。
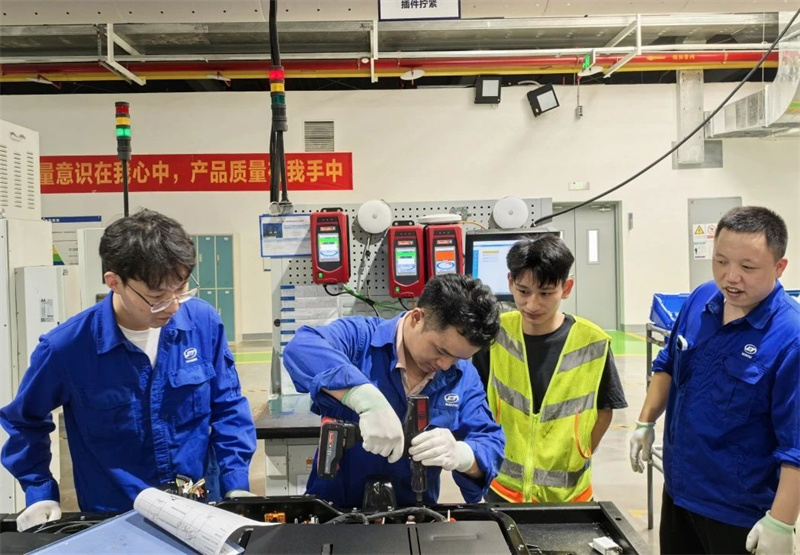
サプライチェーンの保証:リスクへの先制的に対処します
VACチームは、革新的な「3x3」保証システムを確立しました。生産能力のために3つの潜在的なサプライヤーが特定され、「技術共有エンジニア」メカニズムが人員に対して実装され、材料用の戦略的予備在庫が確立されました。ハイリスクのシートフレームサプライヤーの場合、SQEとPEチームは共同で18型プロセスエラー防止設計の改善を完了し、潜在的な品質リスクポイントの数を27から6に減らします。
関連ニュース
メッセージを残してください